
Trwałość narzędzia zaczyna się od półfabrykatu węglikowego
 Tradensa
O trwałości freza lub wiertła decydują geometria, powłoka i warunki skrawania, ale ich możliwości wyznacza również materiał, z którego powstało narzędzie. Dobór pręta węglikowego wymaga spojrzenia na mikrostrukturę, właściwości mechaniczne, dokładność wykonania i powtarzalność między partiami. Na przykładzie rozwiązań GESAC widać, dlaczego jakość półfabrykatu ma znaczenie zarówno dla producenta narzędzi, jak i dla zakładu, który później z nich korzysta.
Materiał dobrany do zadania
Dwa frezy o tej samej średnicy i podobnej geometrii nie muszą zachowywać się jednakowo w obróbce. Różnica może wynikać z gatunku węglika spiekanego, sposobu przygotowania krawędzi, powłoki lub jakości wykonania narzędzia. Dlatego analizę trwałości warto rozpocząć już przy wyborze półfabrykatu. Jego właściwości wpływają na odporność ostrza na zużycie i wykruszenia, a także na zachowanie materiału podczas szlifowania.
Powiązane firmy

Węglik spiekany stosowany między innymi do produkcji monolitycznych narzędzi skrawających jest materiałem kompozytowym. Twarde ziarna węglika wolframu są połączone metalicznym spoiwem, najczęściej kobaltowym. O właściwościach gotowego materiału decydują między innymi wielkość i rozkład ziaren, zawartość spoiwa oraz przebieg wytwarzania. Samo określenie „pełny węglik” lub VHM nie wystarcza więc do opisania przydatności pręta do konkretnego narzędzia.
Punktem wyjścia powinny być warunki przyszłej pracy: obrabiany materiał, rodzaj operacji, geometria narzędzia, sposób chłodzenia i charakter obciążenia. Frez do obróbki zgrubnej stali nierdzewnej pracuje w innych warunkach niż narzędzie do wykańczania stali hartowanej. Wiertło do głębokich otworów stawia z kolei inne wymagania niż krótki frez do obróbki aluminium. Właściwy gatunek trzeba dopasować do całego zastosowania.
Twardość jest jednym z parametrów
Porównywanie prętów wyłącznie na podstawie twardości może prowadzić do błędnych decyzji. Wysoka odporność na zużycie jest pożądana, ale krawędź musi również przenosić obciążenia występujące podczas skrawania. Przy obróbce przerywanej, zmiennym zaangażowaniu ostrza lub niewystarczającej sztywności układu szczególnego znaczenia nabiera odporność na pękanie. Gatunek skuteczny w stabilnym wykańczaniu nie musi być najlepszym wyborem do obróbki zgrubnej.
Dobrze ilustruje to zestawienie dwóch gatunków GESAC. Dla GU20 producent podaje średnią wielkość ziarna 0,8 µm, zawartość kobaltu 10%, twardość 1630 HV30 i wytrzymałość na zginanie TRS 4000 N/mm². GU20F przy takiej samej zawartości kobaltu ma ziarno 0,6 µm, twardość 1670 HV30 i TRS 4200 N/mm². Pokazuje to, że sama zawartość spoiwa nie opisuje właściwości materiału, a ocenę należy oprzeć na kilku parametrach jednocześnie.
Oferta GESAC obejmuje zarówno gatunki o szerokim zastosowaniu, jak i materiały opracowane do określonych zadań. GMR127 jest przeznaczony do zgrubnego frezowania stali nierdzewnej, GSC098 do frezowania nadstopów, a GSR118 do wydajnej obróbki zgrubnej stopów tytanu i nadstopów. Taki podział ułatwia wstępny dobór, który należy następnie zweryfikować z uwzględnieniem konstrukcji narzędzia i warunków docelowego procesu.
Powtarzalność powstaje w całym procesie produkcji
Producent narzędzi potrzebuje materiału, który pozwala utrzymywać przewidywalny przebieg szlifowania i porównywalne właściwości kolejnych serii. Dla użytkownika gotowych frezów lub wierteł liczy się natomiast możliwość planowania wymian i uzyskiwania stabilnej jakości części. Zmienność materiału półfabrykatu może utrudniać oba zadania, nawet jeśli nominalne oznaczenie gatunku pozostaje takie samo.
W systemie zapewnienia jakości GESAC kontrola rozpoczyna się od surowców i obejmuje kolejne etapy wytwarzania: przygotowanie mieszanki, formowanie, spiekanie oraz obróbkę wykańczającą. Rejestrowane są parametry istotne dla danej operacji, między innymi czas, temperatura, ciśnienie i wymiary. Kontrola wyrobu gotowego jest zatem ostatnim elementem nadzoru nad całym procesem produkcji.
Istotną częścią tego podejścia jest identyfikowalność. Powiązanie gotowego pręta z partią materiału i zapisami procesu pozwala zawęzić analizę, gdy pojawi się odchylenie. GESAC wykorzystuje dane jakościowe do śledzenia trendów i ostrzegania o zmianach procesu. Dla odbiorcy przemysłowego znaczenie ma zarówno zgodność pojedynczego pomiaru z wymaganiami, jak i zdolność dostawcy do utrzymywania tych wymagań w kolejnych dostawach.
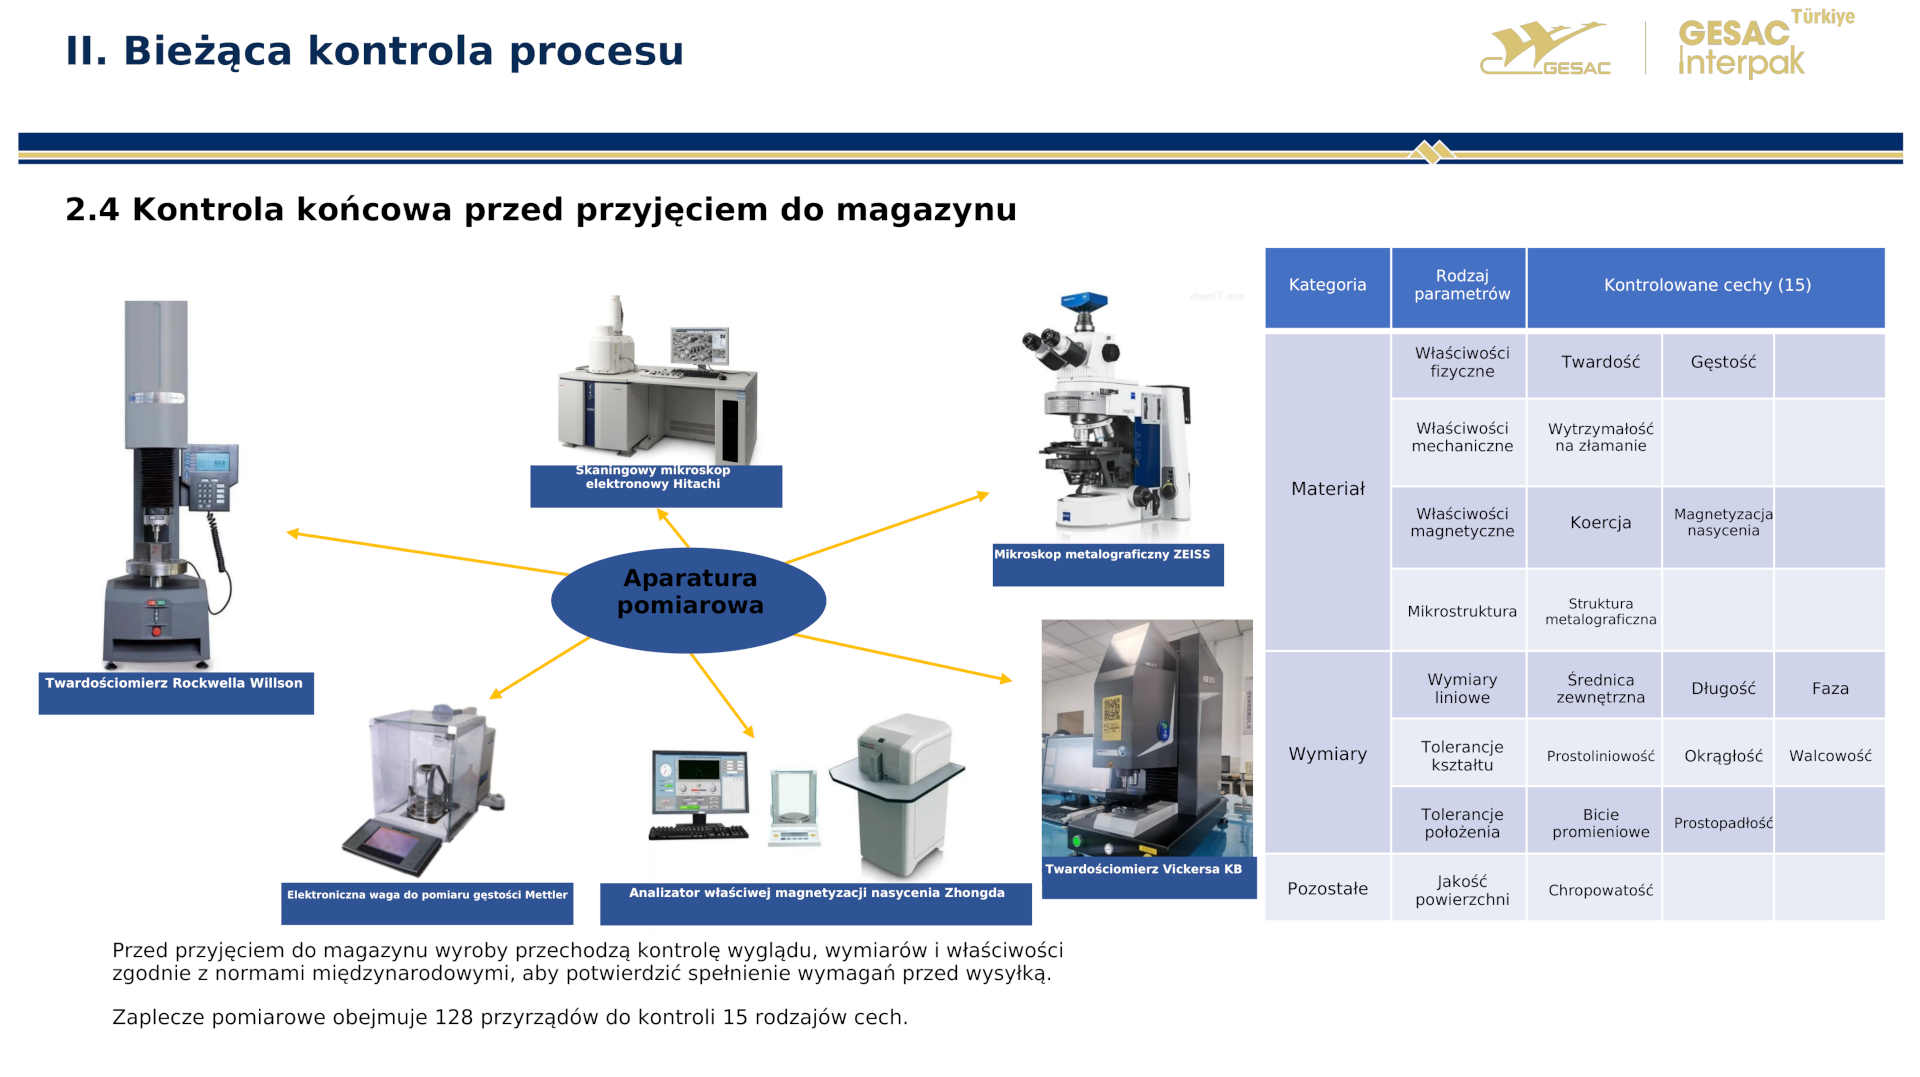
Rys. 1. Kontrola jakości prętów węglikowych GESAC na kolejnych etapach produkcji, od przygotowania proszku po obróbkę wykańczającą i pakowanie. Źródło: GESAC. Opracowanie polskiej wersji: Tradensa.
Co warto sprawdzać poza średnicą
Zaplecze kontroli jakości GESAC obejmuje 128 przyrządów kontrolno-pomiarowych, wykorzystywanych do oceny 15 rodzajów cech. Zakres badań obejmuje twardość, gęstość, wytrzymałość, właściwości magnetyczne i mikrostrukturę. W części geometrycznej kontrolowane są między innymi średnica, długość, prostoliniowość, okrągłość, walcowość, bicie i prostopadłość, a w ocenie powierzchni również chropowatość.
Taki zestaw pokazuje, dlaczego ocenianie jakości pręta tylko na podstawie średnicy jest niewystarczające. Kontrola materiałowa i kontrola geometryczna odpowiadają na różne pytania. Pierwsza dotyczy właściwości podłoża, druga przygotowania półfabrykatu do mocowania i dalszej obróbki. Zgodność w jednej grupie parametrów nie zastępuje wymagań z drugiej.
W praktyce zamówienie powinno wskazywać nie tylko gatunek i wymiar nominalny, ale również stan dostawy oraz wymagania istotne dla technologii odbiorcy. Pręt surowy, szlifowany i polerowany oznacza inny zakres przygotowania powierzchni. Tolerancję średnicy, dopuszczalne odchyłki kształtu i naddatki trzeba powiązać z planowanymi operacjami. Bardziej wymagająca specyfikacja ma uzasadnienie wtedy, gdy pomaga uzyskać potrzebną dokładność lub ogranicza pracę wykonywaną później w narzędziowni.
MOŻE ZAINTERESUJE CIĘ TAKŻE


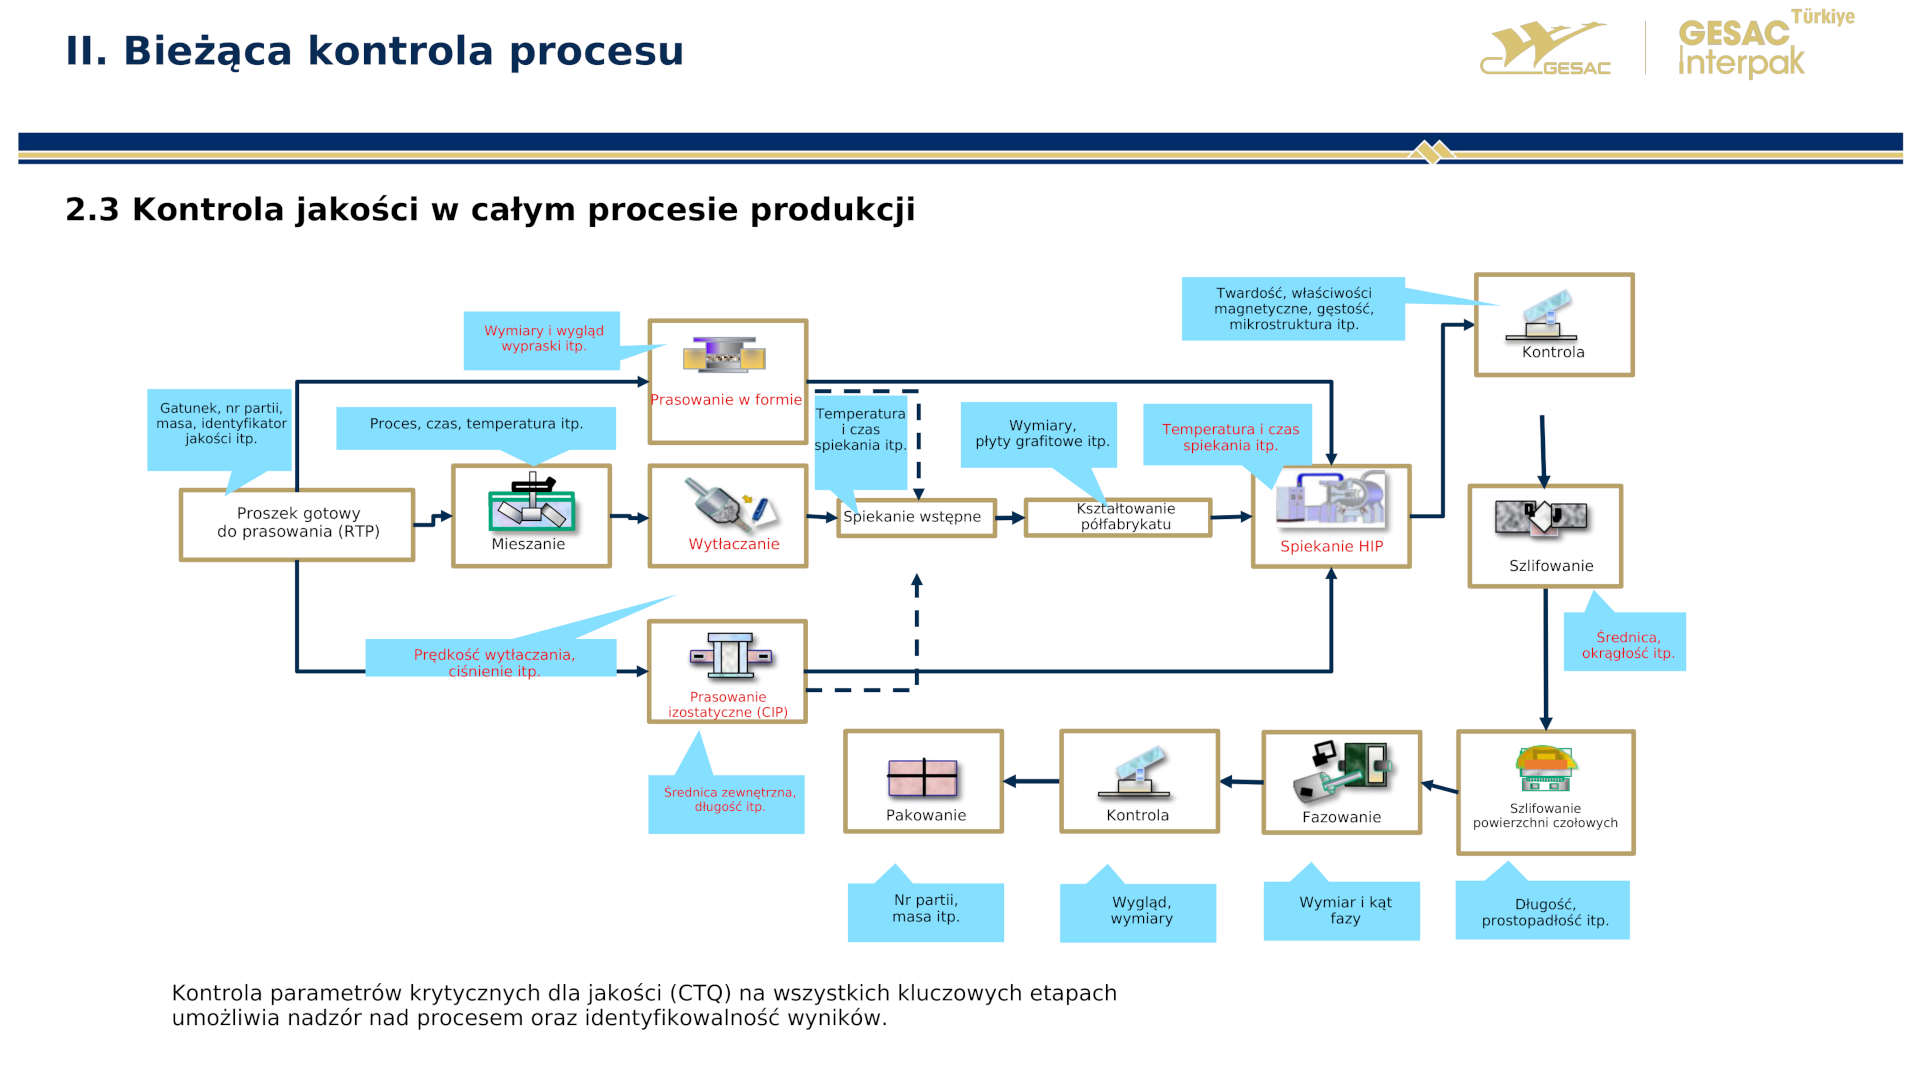
Rys. 2. Zaplecze pomiarowe GESAC do kontroli właściwości materiałowych, mikrostruktury i dokładności geometrycznej prętów węglikowych. Źródło: GESAC. Opracowanie polskiej wersji: Tradensa.
Przykład zastosowania w obróbce Inconelu
Znaczenie doboru gatunku węglika ilustruje próba aplikacyjna GESAC obejmująca wykańczające frezowanie profilowe Inconelu 718 o twardości 38 HRC. Zastosowano czteroostrzowy frez wykonany z gatunku GU092, o średnicy 8 mm i promieniu naroża 1 mm. Obróbkę prowadzono przy prędkości obrotowej 3520 obr./min, posuwie 810 mm/min i głębokości osiowej 0,3 mm, z zewnętrznym chłodzeniem emulsją.
Według wyników próby GESAC narzędzie wykonane z GU092 obrobiło 12 części, podczas gdy dla gatunku porównawczego uzyskano 8 części. Oznacza to wzrost liczby wykonanych części o 50% w danych warunkach obróbki. Wynik ten pokazuje potencjał właściwego doboru materiału narzędziowego; jego przełożenie na inne zastosowanie wymaga weryfikacji w docelowym procesie, z uwzględnieniem geometrii, powłoki i warunków pracy narzędzia.
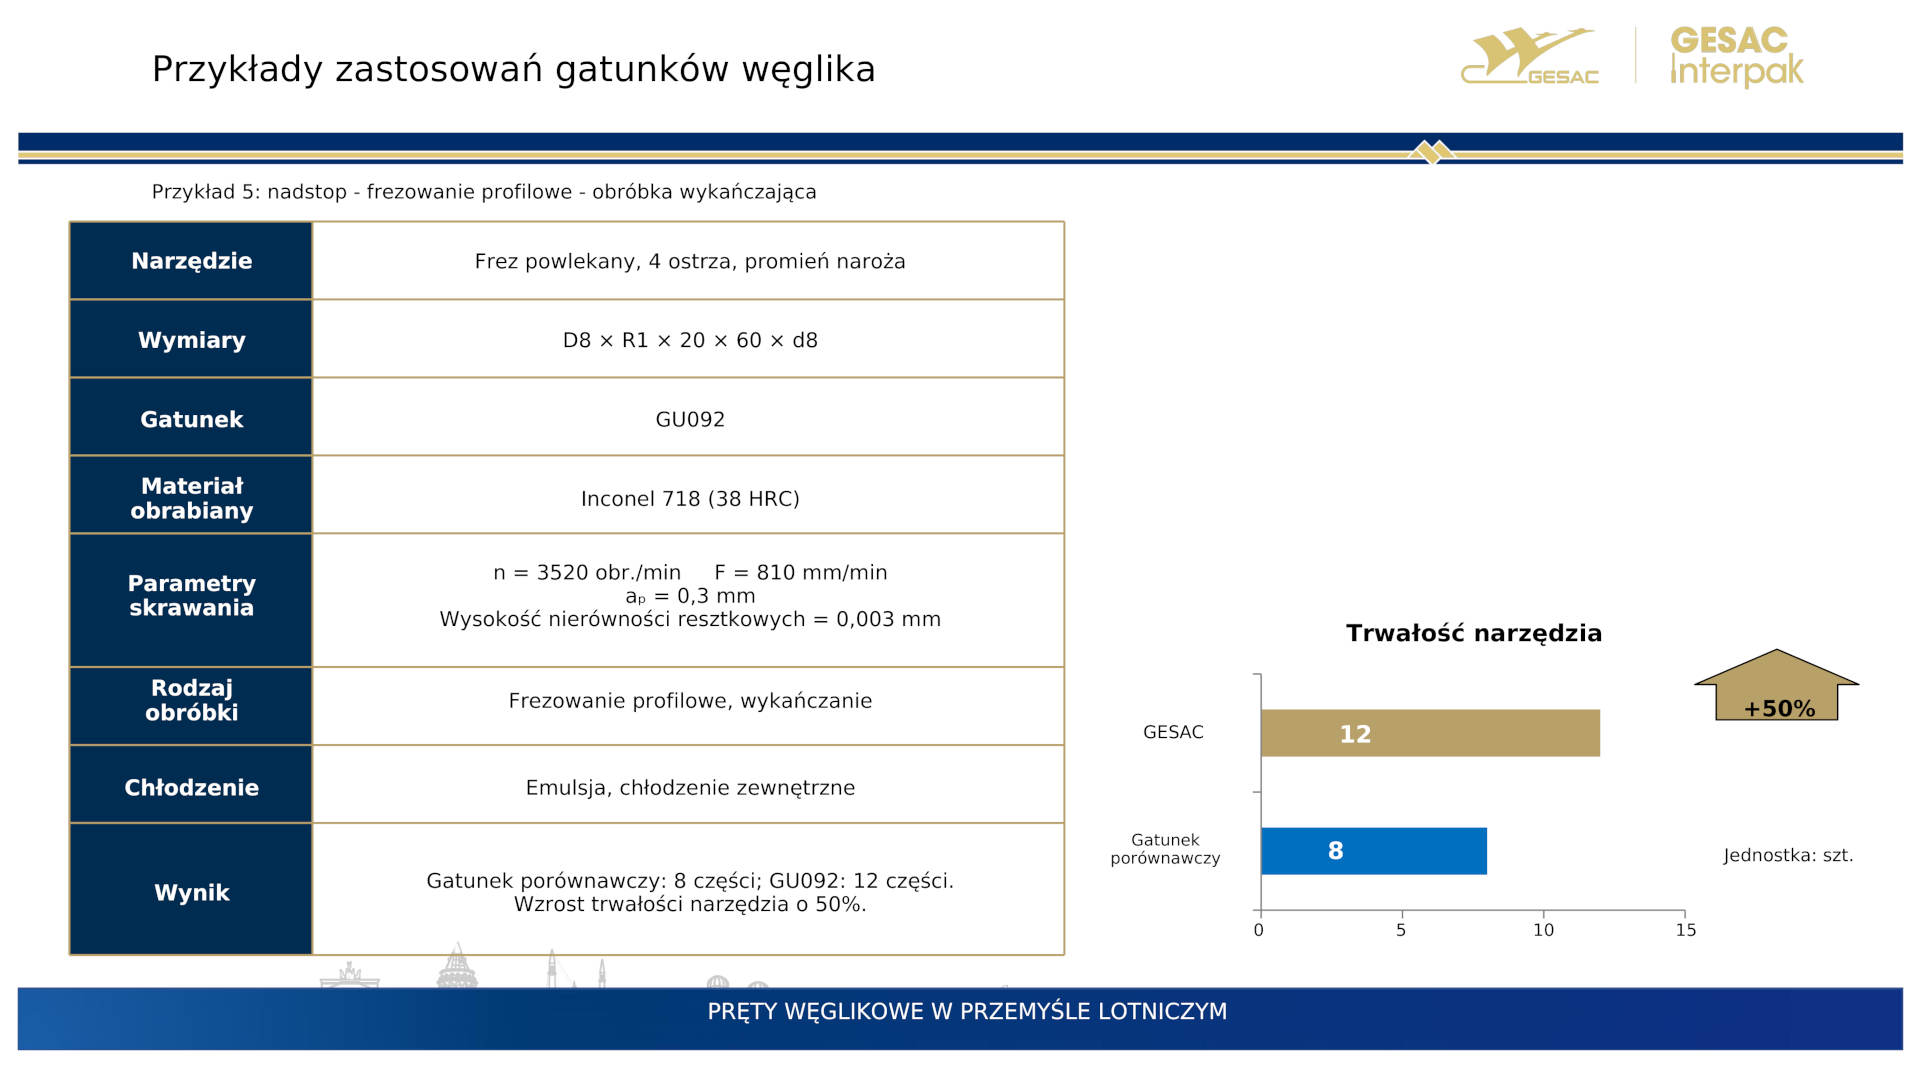
Rys. 3. Wykańczające frezowanie Inconelu 718. W próbie GESAC narzędzie wykonane z gatunku GU092 obrobiło 12 części wobec 8 dla gatunku porównawczego, co odpowiada wzrostowi trwałości o 50% w badanych warunkach. Źródło: GESAC. Opracowanie polskiej wersji: Tradensa.
Podczas wdrożenia u odbiorcy warto rejestrować gatunek półfabrykatu, geometrię, przygotowanie krawędzi, powłokę, mocowanie i warunki skrawania. Kryterium zakończenia próby powinno być określone przed jej rozpoczęciem, na przykład przez dopuszczalne zużycie ostrza lub wymagania jakościowe detalu. Dzięki temu porównanie dostarcza informacji przydatnych do decyzji produkcyjnej, a wynik można odnieść do rzeczywistych warunków pracy.
Pręt jest częścią procesu wytwarzania narzędzia
Dobór materiału wymaga równocześnie właściwego przygotowania technologii jego obróbki. Metodyka diagnostyczna GESAC łączy analizę warunków zastosowania, procesu wykonania narzędzia i właściwości materiału. Przy złamaniu lub wykruszeniu ostrza należy sprawdzić między innymi parametry skrawania, wysięg, bicie zamocowanego narzędzia, jakość szlifowania, powłokę i przygotowanie krawędzi.
Jest to ważna wskazówka zarówno dla producenta, jak i użytkownika. Uszkodzenie widoczne podczas skrawania może mieć kilka nakładających się przyczyn. Zmiana gatunku bez sprawdzenia mocowania lub przebiegu szlifowania może nie przynieść oczekiwanego rezultatu. Z kolei korekta samych parametrów skrawania może ograniczyć wydajność, pozostawiając rzeczywisty problem nierozwiązany.
Również forma półfabrykatu wpływa na organizację produkcji. GESAC oferuje blanki z przygotowanymi stopniami, powierzchniami chwytowymi oraz geometrią dostosowaną do wierteł, frezów i narzędzi specjalnych. Przygotówka zbliżona kształtem do projektowanego narzędzia pozwala ograniczyć zakres późniejszego szlifowania. Jej zasadność należy oceniać przez koszt całej operacji, z uwzględnieniem ceny zakupu, naddatku, czasu szlifierki i wielkości serii.
Dobór z zapleczem producenta i wsparciem w Polsce
Współpraca Tradensy z GESAC łączy dostęp do wiedzy producenta węglika z lokalnym kontaktem dla polskich narzędziowni i zakładów przemysłowych. Punktem wyjścia do rozmowy jest zastosowanie: jakie narzędzie ma powstać, jaki materiał będzie obrabiać i w jakich warunkach będzie pracować. Na tej podstawie można określić wymagania wobec gatunku, geometrii półfabrykatu i stanu dostawy.
Rola Tradensy obejmuje pomoc w doborze prętów i półfabrykatów oraz uzgodnieniu wymagań z producentem. Jej oferta w obszarze szlifowania, ściernic i systemów mocowania pozwala również rozpatrywać materiał w kontekście kolejnych etapów produkcji narzędzia. To istotne zwłaszcza wtedy, gdy celem jest poprawa trwałości, rozwiązanie problemu z wykruszeniami lub ograniczenie czasu wykonania specjalnej geometrii.
Jakość pręta węglikowego warto więc oceniać przez jego przydatność do konkretnego procesu i zdolność dostawcy do utrzymywania wymaganych właściwości. Właściwie dobrany półfabrykat tworzy podstawę dla skutecznej geometrii i powłoki. Dopiero połączenie tych elementów z poprawnym wykonaniem oraz warunkami pracy pozwala wykorzystać możliwości gotowego narzędzia.
Dane techniczne i wyniki próby aplikacyjnej: GESAC. Opracowanie: Tradensa.
O Autorze


